Artykuł sponsorowany
Jakie materiały i detale najczęściej trafiają do lasera w śląskiej produkcji seryjnej
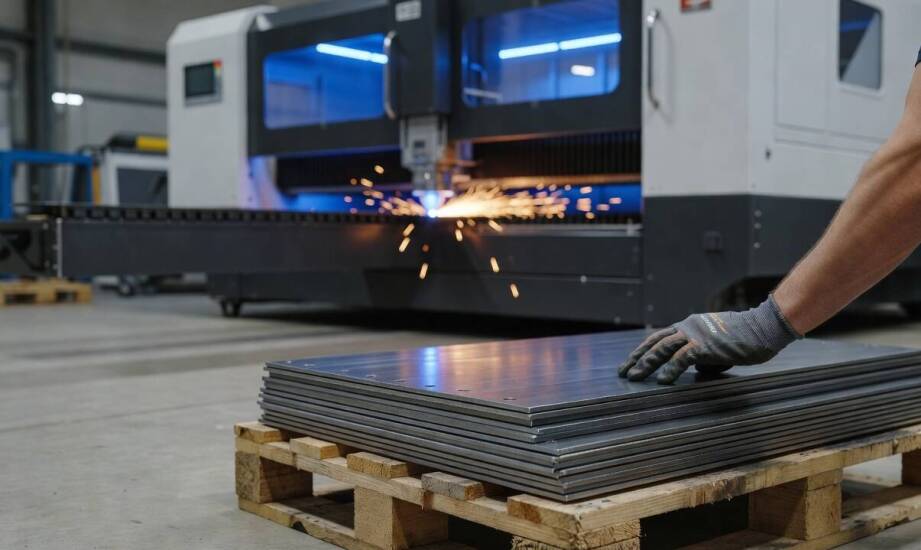
W zakładach produkcyjnych na Śląsku laser światłowodowy obsługuje przede wszystkim powtarzalne detale montażowe oraz krótkie serie elementów konstrukcyjnych. Firmy z branży metalowej zamawiają części o identycznych wymiarach, które trafiają bezpośrednio do linii montażowych lub dalszej obróbki. Wytwarzanie seryjne wymaga odpowiedniego doboru surowców dla zachowania ciągłości pracy. Zastosowanie zaawansowanych maszyn CNC znacząco skraca czas realizacji pojedynczego zlecenia i ułatwia planowanie całego cyklu.
Dlaczego stal i aluminium dominują w produkcji?
Stal konstrukcyjna typu S235 oraz S355 należy do najczęściej wybieranych surowców. Niskie koszty i dobra dostępność ułatwiają produkcję powtarzalnych elementów. Materiał ten można wydajnie dzielić w przedziale grubości od 1 do 20 mm przy użyciu tlenu lub azotu. Właściwości mechaniczne tych stopów sprawiają, że świetnie sprawdzają się one w obciążonych konstrukcjach nośnych. Stal nierdzewna gatunków 304 i 316L zapewnia z kolei wysoką odporność na korozję. Zastosowanie azotu pozwala uzyskać czystą krawędź, co czyni ten metal standardem przy tworzeniu obudów maszyn i elementów higienicznych. Brak zanieczyszczeń tlenkowych na ciętej powierzchni ułatwia późniejsze utrzymanie detali w czystości. Aluminium stopów 5754 oraz 6082 oferuje niską masę własną przy zachowaniu dużej sztywności. Obróbka stopów aluminiowych wymaga jednak precyzyjnej kontroli mocy lasera z powodu ich wysokiej refleksyjności oraz przewodności cieplnej. Właściwe poprowadzenie wiązki zapobiega przegrzewaniu się cienkich paneli. Wymienione grupy metali pokrywają większość zapotrzebowania lokalnych zakładów, łącząc optymalną wytrzymałość z ekonomią procesu.
Jak parametry blachy wpływają na proces obróbki?
Grubość arkusza bezpośrednio determinuje dobór parametrów pracy maszyny. Blachy o grubości do 3 mm umożliwiają wycinanie skomplikowanych kształtów przy zachowaniu minimalnej strefy wpływu ciepła. Cienkie materiały nagrzewają się w bardzo wąskim obszarze, co zapobiega ich odkształceniom. Grubsze elementy w przedziale od 6 do 12 mm wymagają odpowiednio większej mocy i mniejszej prędkości posuwu. Oczekiwana jakość krawędzi wpływa na rodzaj stosowanego gazu wspomagającego. Wykorzystanie azotu gwarantuje jasną powierzchnię bez tlenków na arkuszach ze stali nierdzewnej oraz aluminium. Tlen przyspiesza z kolei dzielenie stali konstrukcyjnej, choć pozostawia na niej cienką warstwę tlenku. Rozmiar partii wpływa na opłacalność zlecenia, a przy seriach liczących powyżej kilkudziesięciu sztuk technologia światłowodowa zapewnia stałą powtarzalność wymiarową.
Typowe detale poddawane obróbce to wsporniki konstrukcyjne, osłony maszyn, uchwyty oraz panele instalacyjne. Części te powstają z rozmaitych profili i płaskich arkuszy. Logistyka i koszty transportu sprawiają, że cięcie laserowe w Bielsku-Białej opłaca się najbardziej przy utrzymaniu lokalnego łańcucha dostaw. Przygotowane w ten sposób komponenty często przechodzą do kolejnych operacji w ramach jednego spójnego procesu. Technologia światłowodowa stanowi zaledwie etap początkowy, po którym następuje zaginanie krawędziowe. Właściwe zaplanowanie ścieżki cięcia ułatwia przygotowanie precyzyjnych otworów montażowych, co w wielu przypadkach potrafi spowolnić zużycie narzędzi i pozwala ograniczyć potrzebę późniejszego obrabiania skrawaniem. W parku maszynowym MZ Laser wycinanie elementów stalowych płynnie przechodzi w etap gięcia blach oraz precyzyjnego znakowania gotowych części. Integracja tych zadań na jednej hali roboczej zmniejsza ryzyko błędów logistycznych.
O dopasowaniu technologii wycinania decydują przede wszystkim rodzaj obrabianego surowca oraz wymagana powtarzalność detalu. Zrozumienie wpływu grubości blachy i właściwości gazów osłonowych pomaga zoptymalizować cały cykl produkcyjny. Skuteczne przygotowanie elementów skraca czas ich późniejszego gięcia, spawania oraz trwałego znakowania. Odpowiednio zaplanowany i zrealizowany proces przekłada się bezpośrednio na bezawaryjność finalnych konstrukcji przemysłowych, które ostatecznie trafiają na linie montażowe.
Kategorie artykułów
Polecane artykuły

Dlaczego układ instalacji w łódzkiej kamienicy i nowym bloku zmienia przebieg udrażniania

Z jakich etapów składa się ocieplanie dachów?

Jak geotechnika wpływa na projektowanie w trudnych warunkach gruntowych?
