Artykuł sponsorowany
Jak rozpoznać, że mała seria z tworzywa nie wymaga już formy wtryskowej
Przedsiębiorstwo planujące wprowadzenie nowego wyrobu na rynek nierzadko staje przed koniecznością wykonania kilkudziesięciu lub kilkuset elementów z tworzywa sztucznego. Taka próbna partia służy zazwyczaj do testów funkcjonalnych, weryfikacji montażowej oraz walidacji ergonomii u docelowego klienta. Uruchomienie klasycznej produkcji wtryskowej na tak wczesnym etapie generuje wysokie koszty przygotowania narzędzia i wprowadza wielotygodniowe opóźnienie w harmonogramie wdrożenia. Zespół inżynierski musi w tej sytuacji znaleźć metodę pozwalającą uzyskać pełnowartościowy detal bez zamrażania kapitału w matrycy stalowej. Decyzja o pominięciu formy na rzecz technologii alternatywnych staje się jedyną drogą, gdy projekt wciąż znajduje się w fazie intensywnego rozwoju.
Kluczowe parametry opłacalności w przetwórstwie tworzyw
Decyzję o wyborze technologii najszybciej determinuje kombinacja nakładu, geometrii, oczekiwanych pasowań oraz częstotliwości zmian konstrukcyjnych. Granica opłacalności dla form wtryskowych zależy ściśle od skomplikowania detalu i klasy stosowanego sprzętu. W przypadku partii liczących od 500 do 1000 egzemplarzy koszty uruchomienia gniazda często przewyższają budżet alternatywnej obróbki CNC czy druku 3D. Klasyczne metody przetwórstwa stają się ekonomicznie uzasadnione dopiero przy masowej powtarzalności.
Standardowy koszt wyfrezowania i obróbki termicznej formy stalowej, mocno uzależniony od liczby suwaków i skomplikowania układu chłodzenia, to wydatek rzędu 40 000–60 000 zł. Na pierwsze wtryski próbne z takiego narzędzia czeka się zwykle od dwóch do trzech miesięcy. Zastosowanie szybkich form aluminiowych obniża próg wejścia i pozwala na wykonanie od 50 do 100 tysięcy sztuk, choć rzeczywista żywotność takiego rozwiązania wynika wprost ze stopnia ścieralności wtryskiwanego polimeru.
Wymagania tolerancji wymiarowych stanowią kolejny czynnik ograniczający. Podstawowe technologie przyrostowe, takie jak FDM, zapewniają tolerancje rzędu 0,1–0,2 mm, co waha się w zależności od skurczu przetwórczego konkretnego filamentu i kalibracji urządzenia. Bardziej restrykcyjne wymogi, spadające poniżej 0,05 mm, zmuszają do sięgnięcia po precyzyjną obróbkę skrawaniem. W takich przypadkach wyfrezowanie partii stu sztuk z bloku poliamidu bywa wielokrotnie tańsze niż precyzyjne docieranie formy wtryskowej. Technologia przyrostowa wygrywa natomiast w starciu ze skomplikowaną geometrią. Struktury plastra miodu, kanały chłodzące o zmiennym przekroju czy ukryte komory często wykluczają tradycyjne formowanie. Zastosowanie obróbki cyfrowej pozwala na swobodne aktualizowanie pliku CAD po każdym teście, bez ponoszenia opłat za modyfikację narzędzia.
Cyfrowy łańcuch od modelu do gotowego detalu
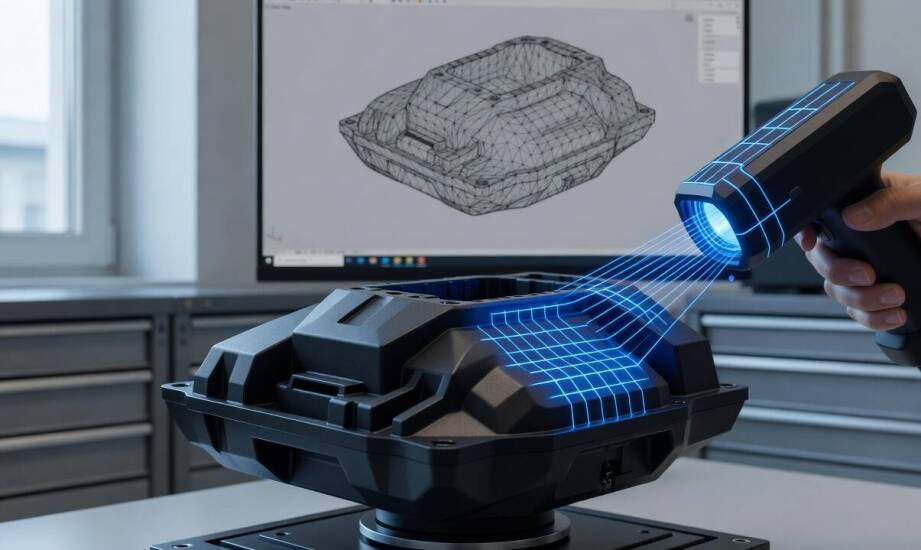
Nowoczesne środowiska produkcyjne opierają się na płynnym przechodzeniu między inżynierią odwrotną, modelowaniem bryłowym a fizycznym wytwarzaniem. Druk 3D, obróbka CNC oraz skanowanie 3D tworzą spójny proces, który pozwala przekształcić samą koncepcję w gotowy element w ciągu kilku dni roboczych. Technologie addytywne odpowiadają za tworzenie brył o nieregularnych kształtach, maszyny CNC gwarantują uzyskanie ostrych krawędzi i gładkich powierzchni nośnych, a skanery laserowe dostarczają precyzyjnych danych o obiektach już istniejących w przestrzeni fizycznej.
Małoseryjna produkcja tworzyw sztucznych realizowana przy użyciu takich metod nie wymaga blokowania linii wtryskowych. Integracja skanu 3D z oprogramowaniem CAD znacząco upraszcza odtwarzanie brakujących części zamiennych oraz poprawę pasowania elementów ulegających szybkiemu zużyciu. Przemysłowe głowice skanujące rejestrują geometrię przedmiotu z dokładnością dochodzącą do 0,02 mm, o ile pomiar przebiega w sprzyjających warunkach oświetleniowych i przy odpowiednim zmatowieniu refleksyjnych powłok. Pobrana chmura punktów trafia na stację roboczą, gdzie inżynier koryguje odchyłki i eliminuje błędy wymiarowe jeszcze przed wysłaniem komend G-code do maszyn. Taka procedura radykalnie ogranicza ryzyko niezgodności na etapie końcowego montażu.
Firma 3d Expert Rafał Mrzygłód z Siechnic odpowiada za realizację kompleksowych procesów inżynieryjnych tego typu na lokalnym rynku. Zakład integruje usługi skanowania trójwymiarowego, projektowania CAD, modelowania addytywnego oraz obróbki skrawaniem polimerów konstrukcyjnych. Jednostka dysponuje zapleczem technicznym pozwalającym na łączenie różnych metod wytwarzania w obrębie jednego zlecenia, dostarczając klientom biznesowym oraz indywidualnym pojedyncze prototypy i małe serie produkcyjne. Brak narzuconych sztywnych matryc powoduje, że wytwarzanie części może zostać zrealizowane bez wchodzenia w klasyczne cykle narzędziowe.
Decyzja o odejściu od konwencjonalnego wtrysku w kierunku obróbki addytywnej lub ubytkowej opiera się na ciągłym balansowaniu między nakładem kapitału początkowego a wymaganą precyzją. Wybór alternatywnych technologii uwalnia zespoły inżynierskie od presji bezbłędnego projektowania za pierwszym podejściem, pozwalając na swobodne udoskonalanie geometrii wyrobu. Wytwarzanie krótkich serii z użyciem metod cyfrowych gwarantuje dostarczenie części spełniających założenia mechaniczne, eliminując ryzyko inwestycyjne związane z przygotowywaniem dedykowanych maszyn formujących.
Kategorie artykułów
Polecane artykuły

Dlaczego układ instalacji w łódzkiej kamienicy i nowym bloku zmienia przebieg udrażniania

Z jakich etapów składa się ocieplanie dachów?

Jak geotechnika wpływa na projektowanie w trudnych warunkach gruntowych?
