Artykuł sponsorowany
Dlaczego powłoka proszkowa na ogrodzeniu i konstrukcjach stalowych starzeje się nierówno
Odbiór świeżo zabezpieczonego ogrodzenia, ramy rowerowej czy elementu nośnego często daje złudne poczucie bezpieczeństwa. Zewnętrzna powłoka tuż po wyjęciu z pieca polimeryzacyjnego wygląda zazwyczaj nienagannie, ciesząc oko gładką strukturą i głębokim kolorem. Sytuacja ulega jednak zmianie po pierwszym pełnym sezonie zimowym. W pozornie nienaruszonych miejscach kolor traci pierwotne nasycenie, powierzchnia matowieje, a w okolicach spawów i ostrych krawędzi zaczynają pojawiać się widoczne pęcherze. Ogniska korozji podpowłokowej bezlitośnie obnażają to, czego nie widać gołym okiem w dniu montażu. Rzeczywiste problemy z przyczepnością ujawniają się właśnie pod wpływem wilgoci, wszechobecnej soli drogowej oraz gwałtownych wahań temperatury. Trwałość powłoki zależy od rygorystycznego przygotowania podłoża, które nie wybacza drogi na skróty.
Wpływ rodzaju metalu i ukrytych zanieczyszczeń na szczelność powłoki
Każdy stop wymaga diametralnie innej strategii przygotowania przed aplikacją polimeru. Zwykła stal czarna po prawidłowym oczyszczeniu ściernym tworzy doskonały profil kotwiczący. Ostre mikrozagłębienia ułatwiają nakładanie i utrzymanie warstwy ochronnej. Głównym mankamentem tego materiału pozostaje niezwykle szybki rozwój ognisk korozji w przypadku nawet najmniejszego przerwania ciągłości farby. Konstrukcje ocynkowane charakteryzują się z kolei bardzo gładką, często celowo pasywowaną chemicznie powierzchnią. Brak odpowiedniego zmatowienia mechanicznego, czyli tak zwanego omiatania (sweeping), sprawia, że farba po kilku miesiącach odchodzi od ocynku dużymi płatami. Dodatkowym zagrożeniem dla takich elementów jest zjawisko gazowania w piecu, które prowadzi do powstawania mikroskopijnych porów obniżających szczelność. Zupełnie inaczej zachowują się detale aluminiowe. Powierzchnia tego metalu błyskawicznie pokrywa się naturalną warstwą tlenku, która niemal całkowicie blokuje przyczepność aplikowanych żywic. Stop ten wymaga precyzyjnego trawienia chemicznego i nałożenia powłoki konwersyjnej przed właściwym malowaniem.
Nawet najdroższa chemia i najlepsze urządzenia aplikacyjne nie zadziałają na źle przygotowanym podłożu. Tłuszcz, mikroskopijna rdza, zgorzelina walcownicza i resztki starych powłok malarskich bezwzględnie niszczą wiązania chemiczne. Zanieczyszczenia olejowe, często niewidoczne w normalnym świetle, blokują poprawne zwilżanie detalu przez proszek. Zgorzelina to luźna struktura, która odpada od rdzenia metalu razem z nową warstwą lakieru. Pozostawienie najmniejszych resztek tych substancji prowadzi do miejscowego odspajania materiału tuż po pierwszym cyklu głębokiego zamrożenia i wiosennego rozmrożenia konstrukcji.
Rola obróbki strumieniowo-ściernej i środowiska korozyjnego
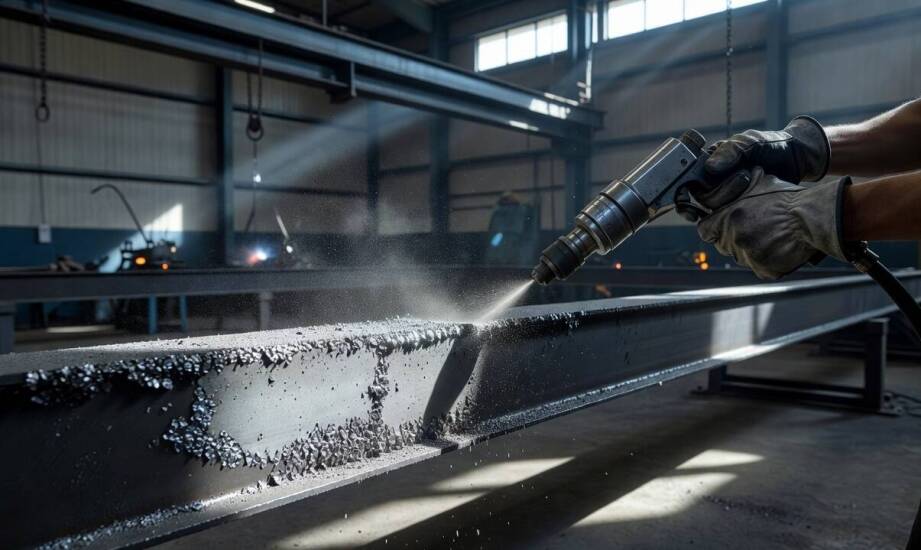
Mechaniczne oczyszczanie materiału to absolutny fundament, na którym opiera się odporność całego detalu. Proces śrutowania lub piaskowania nie tylko zdziera stare zanieczyszczenia, ale przede wszystkim nadaje stali pożądaną mikrochropowatość. W przypadku elementów śrutowanych literatura branżowa wskazuje optymalne wartości profilu chropowatości najczęściej na poziomie Rz 35–60 µm oraz Ra 6–12 µm. Wypracowanie takiej konkretnej struktury pozwala na maksymalnie mocne zakotwiczenie farby. Dobre przyleganie odgrywa decydującą rolę na ostrych krawędziach i spawach, gdzie kumulują się największe naprężenia termiczne. Fachowe podejście do czyszczenia stali to praktyka, którą stosuje łódzka lakiernia Lacker, dopasowując intensywność ścierniwa do grubości i specyfiki danego detalu.
Kolejnym etapem gwarantującym wieloletnią żywotność konstrukcji jest profesjonalne malowanie proszkowe, ściśle dopasowane do stopnia agresywności lokalnego środowiska. Rodzimy klimat poddaje metale ekstremalnym obciążeniom. Silne promieniowanie UV latem zderza się tu z intensywną jesienną wilgocią i niszczącym działaniem chlorków zimą. Norma ISO 12944 służy specjalistom do precyzyjnej klasyfikacji tych środowisk i wyznaczania odpowiednich grubości zabezpieczeń. Elementy narażone na najtrudniejsze warunki, takie jak bramy wjazdowe czy stelaże przemysłowe, często osłania się systemami duplex, polegającymi na nałożeniu farby bezpośrednio na cynk ogniowy. Żywotność takich rozwiązań zależy w dużej mierze od umiejscowienia obiektu, jednak przemyślany system wielowarstwowy skutecznie spowalnia rozwój destrukcyjnej korozji. Dobór dedykowanych farb fasadowych na bazie poliestrów dodatkowo chroni powłokę przed szybkim blaknięciem i utratą połysku.
Realna odporność polakierowanej konstrukcji na działanie warunków zewnętrznych nigdy nie opiera się na jednym czynniku. Trwałość detali przemysłowych, felg czy ogrodzeń jest wynikiem idealnej synergii między czystym stopem, właściwie sprofilowaną chropowatością a bezbłędnie dobranym systemem warstw ochronnych. Zignorowanie zaleceń technologicznych dotyczących obróbki ściernej nieuchronnie mści się podczas mrozów i ulew. Dopiero ścisłe przestrzeganie reżimu podczas przygotowania podłoża gwarantuje, że farba zyska maksymalną adhezję i zabezpieczy materiał przed nieubłaganym upływem czasu.
Kategorie artykułów
Polecane artykuły
Dlaczego układ instalacji w łódzkiej kamienicy i nowym bloku zmienia przebieg udrażniania
Z jakich etapów składa się ocieplanie dachów?
Jak geotechnika wpływa na projektowanie w trudnych warunkach gruntowych?